Ontwerpnorm
NEN-EN-ISO 14713
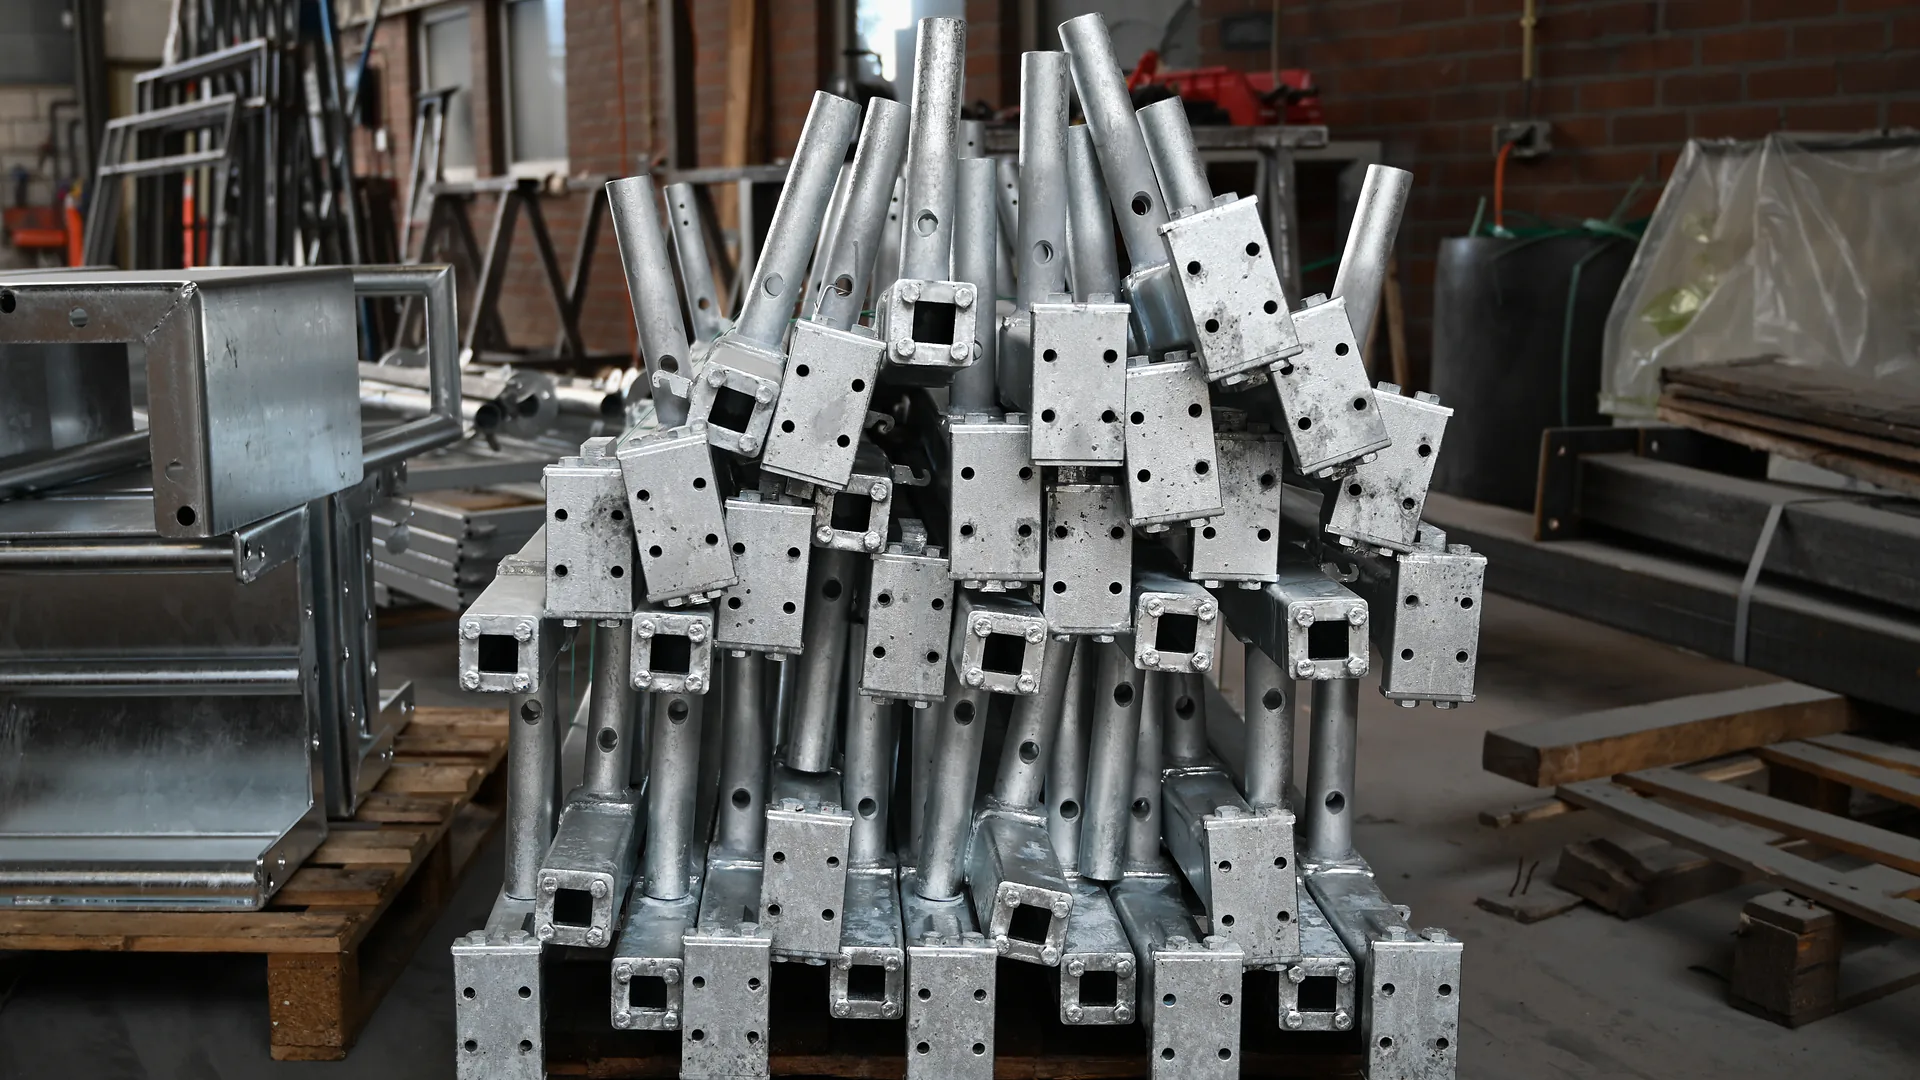
Goed voorbereid aanleveren bepaalt de kwaliteit, de doorlooptijd en de veiligheid van het thermisch verzinken. Hier staan de ontwerp- en aanlevereisen, van ontluchtingsgaten en lasverbindingen tot de staalsamenstelling. Ze horen bij onze voorwaarden: schade door materiaal dat hier niet aan voldoet, is voor rekening van de opdrachtgever.
Thermisch verzinken is een dompelproces: het product gaat volledig onder in vloeibaar zink van circa 450 °C (bij hogetemperatuurverzinken circa 550 °C). Het zink moet de constructie inwendig en uitwendig tot in alle hoeken kunnen bereiken én weer kunnen verlaten. Een constructie die daarop is ontworpen, volgens NEN-EN-ISO 14713-1 en -2, krijgt een gesloten, gelijkmatige zinklaag zonder vertraging of meerwerk.
Zonder de juiste openingen is verzinken niet mogelijk: ingesloten lucht of vocht in een gesloten holte zet in het zinkbad explosief uit. Daarom controleren wij bij aanlevering en gelden de eisen op deze pagina voor al het te verzinken werk. Bij twijfel over een ontwerp: bel of mail ons even vooraf.
Bij het ontwerp en de uitwerking van een constructie houdt u rekening met het verzinkproces. U bent verantwoordelijk voor schade, gebreken of tekortkomingen die voortkomen uit het niet naleven van deze punten:
Twijfelt u over een ontwerp of project? Neem vooraf even contact op.
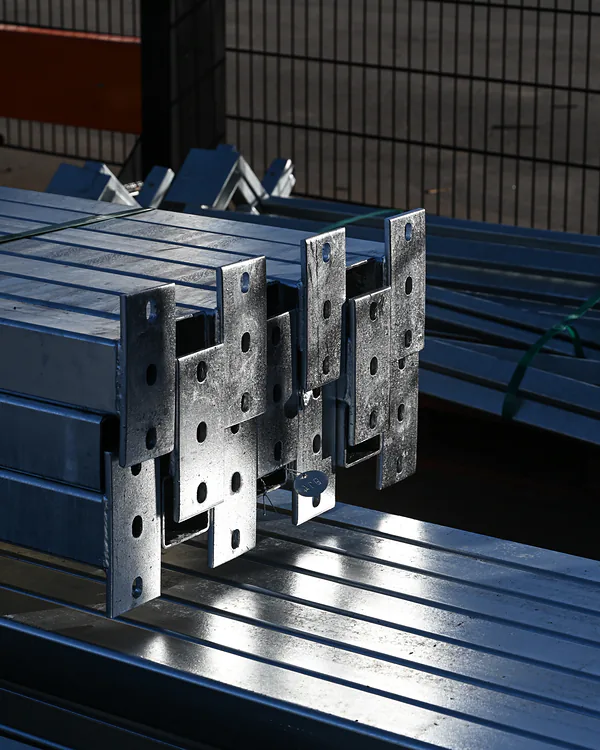
Voorzie holle delen van voldoende ontluchtingsgaten en in- en uitloopgaten, op de juiste plaats en groot genoeg. Boor de gaten zoveel mogelijk in de hoek waar twee profielen samenkomen en houd de randafstand zo klein mogelijk. Vermijd blinde gaten; V-vormige openingen zijn een goed alternatief. Bij gaten naar een onderliggend profiel geldt: de diameter is minimaal driekwart van de doorsnede van de buis.
De tabel geeft de minimale boorgatdiameters per profielmaat, afhankelijk van het aantal gaten aan elk uiteinde.
| Rond ⌀ (mm) | Vierkant (mm) | Rechthoek (mm) | 1 gat: min. ⌀ | 2 gaten: min. ⌀ | 4 gaten: min. ⌀ |
|---|---|---|---|---|---|
| tot 15 | tot 15 | tot 20×10 | 6 | — | — |
| tot 20 | tot 20 | tot 30×15 | 8 | — | — |
| tot 30 | tot 30 | tot 40×20 | 10 | 8 | — |
| tot 40 | tot 40 | tot 50×30 | 12 | 10 | — |
| tot 50 | tot 50 | tot 60×40 | 16 | 12 | 10 |
| tot 60 | tot 60 | tot 80×40 | 20 | 12 | 10 |
| tot 80 | tot 80 | tot 100×60 | 20 | 16 | 12 |
| tot 100 | tot 100 | tot 120×80 | 25 | 20 | 12 |
| tot 120 | tot 120 | tot 160×80 | 25 | 20 | 16 |
| tot 160 | tot 160 | tot 200×120 | 32 | 20 | 16 |
| tot 200 | tot 200 | tot 260×140 | 32 | 20 | 16 |
Alle diameters in mm. Boor gaten voor bouten minimaal 1,5 mm groter dan normaal; tap schroefdraad na het verzinken zo nodig na. Grotere of afwijkende profielen: neem vooraf contact op.
Voorzie tanks en vaten van uitvloei-openingen van minimaal 100 mm diameter per 500 liter inhoud, en houd rekening met aanwezige schotten: ook die hebben uitsparingen nodig.
Gebruik uitsparingen in de hoeken bij tussenschotten, verstijfstukken, voet- en kopplaten en externe steunhoeken. Zo kan het zink vlot in- en uitstromen en voorkomt u zinkophopingen en onverzinkte plekken.
Verwijder laslakken en lasspatten voor het aanleveren. Gebruik uitsluitend siliconenvrije lasspray en las met silicium-arme lasdraad of laselektroden, zodat opgewerkte lassen na het verzinken niet aftekenen. Houd lassen gesloten en vrij van kraters; dat voorkomt roestwater uit de las.
Vermijd kleine ruimten tussen overlappende platen of profielen. Kan dat niet anders en is het contactvlak groter dan 70 cm², breng dan ontluchtingsgaten aan.
De temperatuurwisseling in het zinkbad zet spanning op een constructie. Beperk het risico op vervorming door de juiste lasvolgorde te respecteren, symmetrisch te ontwerpen en uitzetmogelijkheden in te bouwen, bijvoorbeeld met diagonalen of verstevigingen. Vermijd grote verschillen in materiaaldikte binnen één product.
Bij dunwandige, asymmetrische of gemengd samengestelde constructies blijft enig vervormingsrisico eigen aan het proces; wij adviseren vooraf hoe u dat zo klein mogelijk houdt.
Houd bij scharnieren, grendels en andere bewegende delen minimaal 2 mm extra ruimte aan, afhankelijk van de materiaaldikte. Voorzie elk product van ophangmogelijkheden door gaten of hijsogen; ophanggaten zijn minimaal 8 mm in diameter.
Gebruik bij montage van verzinkte constructies uitsluitend thermisch verzinkte bouten. Tap de moeren na het verzinken na, zodat de bouten passen. De ontbrekende zinklaag in de moerdraad is geen probleem: de zinklaag op de bout beschermt de verbinding.
Lever de materialen vrij van olie, vet, verf, lijmresten, vernis en (vet)krijt aan; die vervuiling geeft onverzinkte plekken. Straal diep ingeroest staal vooraf. Combineer geen oud en nieuw staal en geen verschillende staalsoorten in één product: dat geeft zichtbaar verschil in de zinklaag. Breek of straal bij gelaserd materiaal de laserkanten vooraf; laseren met stikstof heeft de voorkeur boven zuurstof.
De samenstelling van het staal bepaalt de opbouw van de zinklaag. Siliciumrijk staal geeft een dikkere, brosse en grauwe laag. Voor een regelmatige, goed hechtende zinklaag gelden deze richtwaarden:
< 0,03%
Of Si + 2,5 × P < 0,045%< 0,25%
Si + P samen < 0,05%< 0,04%
Geen gelegeerde staalsoortenVooraf stralen
Anders te dunne zinklaag door het gladde, harde oppervlakGesloten of niet-ontluchte holten kunnen in het zinkbad exploderen; in de branche hebben zich daardoor ernstige ongevallen voorgedaan. Doorstroom- en ontluchtingsopeningen moeten daarom van buitenaf zichtbaar zijn aangebracht, zodat wij ze bij aanlevering kunnen controleren. Dit sluit aan bij de Duitse richtlijn DGUV Regel 209-086 voor stukverzinken.
Werk met onderhuidse of anderszins niet-controleerbare boringen nemen wij niet in behandeling. In overleg kunnen wij ontbrekende openingen aanbrengen; na het verzinken zijn openingen desgewenst af te sluiten met zink- of kunststofproppen.
Stuur de tekening of een foto vooraf mee met de digitale opdrachtbon, of bel ons even. Wij beoordelen of het ontwerp verzink-klaar is en adviseren waar nodig.